


Jaki materiał nadaje się na stół spawalniczy z profili?
Rama i blat pracują w zupełnie innych warunkach, więc dobiera się je oddzielnie. Rama przenosi obciążenie i musi być sztywna na skręcanie, blat przyjmuje ciepło, odpryski i naciski punktowe.
Na ramę najczęściej idą profile kwadratowe 60x60x3 mm albo 50x50x4 mm. Grubsza ścianka wygrywa przy stołach powyżej dwóch metrów długości, bo decyduje o ugięciu w środku rozpiętości. Ceownik 100 bywa używany jako belka podłużna pod ciężkie konstrukcje i jest rozwiązaniem solidniejszym od profilu zamkniętego o podobnej masie, choć trudniejszym w ustawieniu.
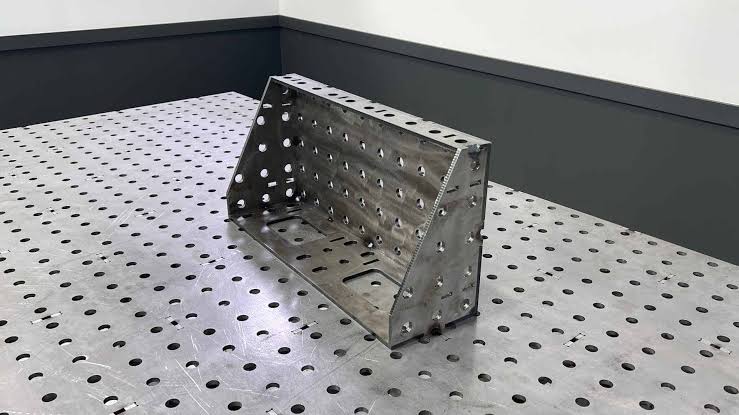
Blat wykonuje się ze stali konstrukcyjnej. S235JR jest tańsza i łatwiej dostępna w cięciu na sztuki, S355J2+N ma wyższą granicę plastyczności i mniej odkształca się przy nagrzaniu, dlatego używają jej producenci stołów systemowych. Grubości spotykane w praktyce:
6 mm sprawdza się tylko przy blatach do 1200x800 mm i wymaga żebrowania od spodu kątownikiem 40x40x5
8 mm to minimum dla stołu warsztatowego ogólnego przeznaczenia, przy rozpiętości do około metra
12 mm daje sztywność wystarczającą dla konstrukcji stalowych i pozwala na otwory montażowe bez obawy o wyrwanie
15 mm i więcej to już poziom blatów profesjonalnych, w samoróbce rzadko uzasadniony masą i ceną
stal nierdzewna 1.4301 jako blat nie ma sensu, bo gorzej odprowadza ciepło i jest wielokrotnie droższa
Dobra blacha to nie wszystko. Arkusz z hurtowni ma tolerancję płaskości wynikającą z walcowania i transportu, więc przed spawaniem ramy sprawdza się go liniałem na całej długości. Wypaczony arkusz nie wyprostuje się od przyspawania do konstrukcji, tylko przeniesie wypaczenie na gotowy stół.
Blat z profili ułożonych szczelinowo czy z pełnej blachy?
To rozwiązanie pomijane w większości poradników, mimo że pojawia się w wielu samoróbkach. Blat buduje się wtedy z profili prostokątnych, zwykle 60x30x3 mm albo 60x40x3 mm, ułożonych obok siebie ze szczeliną od 20 do 30 mm. Powstaje powierzchnia robocza przypominająca ruszt.
Zalety są konkretne. Odpryski i zgorzelina spadają w szczeliny, więc blat zostaje czysty bez zbijania. Docisk można założyć od spodu w dowolnym miejscu, bez siatki otworów. Masa konstrukcji spada o około trzydzieści procent wobec pełnej blachy 8 mm, co przy stole przenośnym bywa rozstrzygające. Przy cięciu plazmą ruszt jest rozwiązaniem wręcz naturalnym, bo łuk nie odbija się od płaskiej powierzchni.
Wady ujawniają się przy drobnych elementach. Blaszka 30x30 mm położona na ruszcie trafia w szczelinę, płaskownik 20 mm opiera się na dwóch krawędziach i się kołysze. Pomiar płaskości jest trudniejszy, bo liniał dotyka tylko wierzchołków profili, a każdy z nich może być wygięty inaczej.
Jaki rozstaw profili w blacie szczelinowym?
Szczelina poniżej 15 mm przestaje spełniać swoją rolę, bo odpryski zatrzymują się na krawędziach i trzeba je zbijać tak samo jak z pełnej blachy. Powyżej 35 mm zbyt wiele detali zaczyna wpadać między profile, a docisk założony od spodu nie ma gdzie się oprzeć. Przedział od 20 do 30 mm obsługuje większość roboty warsztatowej.
Układ profili dobiera się do kierunku dominujących spoin. Profile ułożone poprzecznie do długości stołu dają sztywniejszy blat przy tej samej masie, ale krótsze odcinki podparcia. Ułożenie wzdłużne pozwala prowadzić długie profile i rury bez przeskakiwania przez szczeliny, co przy bramach i ogrodzeniach jest wygodniejsze. Rozsądny kompromis to ruszt na większej części stołu i jeden fragment z pełnej blachy przykręcony do ramy, który obsługuje detale drobne.
Ile kosztuje stół spawalniczy własnej roboty?
Tu zaczyna się część, której nie podaje żaden z popularnych poradników. Poniżej rozliczenie materiału dla dwóch typowych rozmiarów, przy cenach stali z pierwszej połowy 2026 roku na poziomie około 5 zł netto za kilogram dla blachy czarnej i profilu konstrukcyjnego.
Pozycja | Stół 1200x800 mm | Stół 2000x1000 mm |
Blat 8 mm | 60 kg, około 300 zł | 126 kg, około 600 zł |
Rama z profilu 50x50x4 | 45 kg, około 230 zł | 70 kg, około 350 zł |
Żebrowanie i wzmocnienia | 15 kg, około 75 zł | 25 kg, około 125 zł |
Stopki regulowane M12 | 4 sztuki, około 80 zł | 4 sztuki, około 80 zł |
Wiertła, tarcze, materiały dodatkowe | około 150 zł | około 220 zł |
Razem materiał netto | około 835 zł | około 1375 zł |
Do tego dochodzi robocizna. Cięcie, szlifowanie, sczepianie, spawanie ramy, prostowanie i ewentualne wiercenie otworów zajmują od dwunastu do dwudziestu godzin, zależnie od wprawy i wyposażenia. Przy wycenie własnej pracy na 60 zł za godzinę koszt rzeczywisty stołu 2000x1000 mm sięga 2100 do 2600 zł, czyli wchodzi w przedział cenowy najtańszych blatów gotowych w wersji do samodzielnego montażu. Stoły klasy podstawowej z perforacją i azotowaniem zaczynają się w 2026 roku od około 3600 zł netto za rozmiar 1200x800 mm, a większe modele z blatem 12 mm przekraczają 12 000 zł przy wymiarze 2400x1200 mm.
Wniosek liczbowy wychodzi dość wyraźnie. Samodzielna budowa wygrywa, dopóki materiał kosztuje mniej niż około 1200 do 1500 zł, a własna praca nie jest wyceniana, bo wykonuje się ją w przestoju. Powyżej tej granicy różnica w cenie przestaje nadrabiać brak siatki otworów, kalibracji i gwarantowanej płaskości, które w stołach ze stali konstrukcyjnej są standardem.
Jak utrzymać płaskość blatu bez obróbki na frezarce?
Producenci utrzymują płaskość poniżej 0,5 mm na metr dzięki frezowaniu blatu po spawaniu. W warsztacie bez obrabiarki tej tolerancji nie osiągnie się wcale, ale 1 do 1,5 mm na metr jest realne, jeśli potraktuje się odkształcenia jako problem technologiczny, a nie przypadkowy.
Kolejność pracy liczy się tu bardziej niż sama staranność. Ramę spawa się i prostuje w całości przed przyłożeniem blatu. Blat mocuje się do ramy spoinami przerywanymi, nigdy ciągłymi, bo ścieg na całej długości ściąga blachę nieodwracalnie. Sczepianie prowadzi się przeskokowo, od środka na zewnątrz i naprzemiennie po przeciwnych stronach, z przerwami na wystudzenie. Każdy ścieg wykonuje się krótko, na długości 20 do 30 mm, po czym przechodzi się w zupełnie inne miejsce blatu.
Pomiar prowadzi się według stałego schematu, inaczej wyniki są nieporównywalne:
liniał stalowy o długości co najmniej 1000 mm, przyłożony w pięciu przekrojach: dwie przekątne, dwie osie i jedna linia wzdłuż dłuższej krawędzi
szczelinomierz do odczytu odchyłki, bo oko nie wychwytuje różnic poniżej pół milimetra
pomiar przed przyspawaniem blatu i powtórzony po wystudzeniu, z zapisem wartości dla każdego przekroju
oznaczenie kredą miejsc, w których odchyłka przekroczyła 1 mm, przed przystąpieniem do prostowania
Zapisane liczby pozwalają stwierdzić, gdzie blacha odeszła, i prostować celowo, a nie na wyczucie. Prostowanie na ciepło działa, ale wymaga doświadczenia, bo lokalne nagrzanie i szybkie chłodzenie potrafi pogorszyć sytuację. Przy blatach 8 mm skuteczniejsze bywa dociśnięcie blachy do ramy śrubami M10 w rastrze co 300 mm i rezygnacja z części spoin.
Kiedy samoróbka przestaje się opłacać?
Granica nie leży w cenie materiału, a w rodzaju roboty. Stół zbudowany w warsztacie świetnie obsługuje spawanie pojedynczych sztuk, naprawy, konstrukcje, przy których liczy się powierzchnia i sztywność, a nie powtarzalność ustawienia. Jeśli ten sam detal wchodzi na stół kilkadziesiąt razy w miesiącu, samoróbka zaczyna kosztować w inny sposób: każdym ustawieniem na oko, każdym trasowaniem, które przy siatce otworów byłoby zbędne.
Druga granica to masa detali. Blat 8 mm bez żebrowania ugina się trwale pod punktowym obciążeniem rzędu kilkuset kilogramów, a raz wygiętego nie wyprostuje się bez prasy. Trzecia to perforacja. Wywiercenie kilkuset otworów 16 mm w blasze 12 mm to kilkanaście godzin pracy i zużyte wiertła, a bez kalibracji otwory i tak nie przyjmą osprzętu systemowego z zachowaniem powtarzalności, więc całe oprzyrządowanie do stołów traci sens.
Czy warto zbudować pierwszy stół, a drugi kupić?
Rozsądna droga dla większości warsztatów jest etapowa. Pierwszy stół buduje się samemu, bo uczy, czego się naprawdę potrzebuje: jakiej powierzchni, jakiej wysokości roboczej, ile punktów mocowania. Gdy ta wiedza już jest, a zleceń przybywa, kupuje się blat systemowy i zostawia stary stół jako stanowisko do cięcia, szlifowania i prac brudnych. To rozwiązanie wychodzi taniej niż budowanie drugiej samoróbki, tym razem z otworami.


 Zaloguj przez Facebooka
 Zaloguj przez Google