


Jakie akcesoria do stołów spawalniczych tworzą podstawę stanowiska?
Katalogi producentów liczą po kilkadziesiąt pozycji, ale wszystkie mieszczą się w pięciu grupach. Rozróżnienie ich upraszcza zakupy, bo każda grupa odpowiada za inną funkcję w procesie a braków w jednej z nich nie da się nadrobić nadmiarem w innej.
Grupa | Co robi | Typowe elementy |
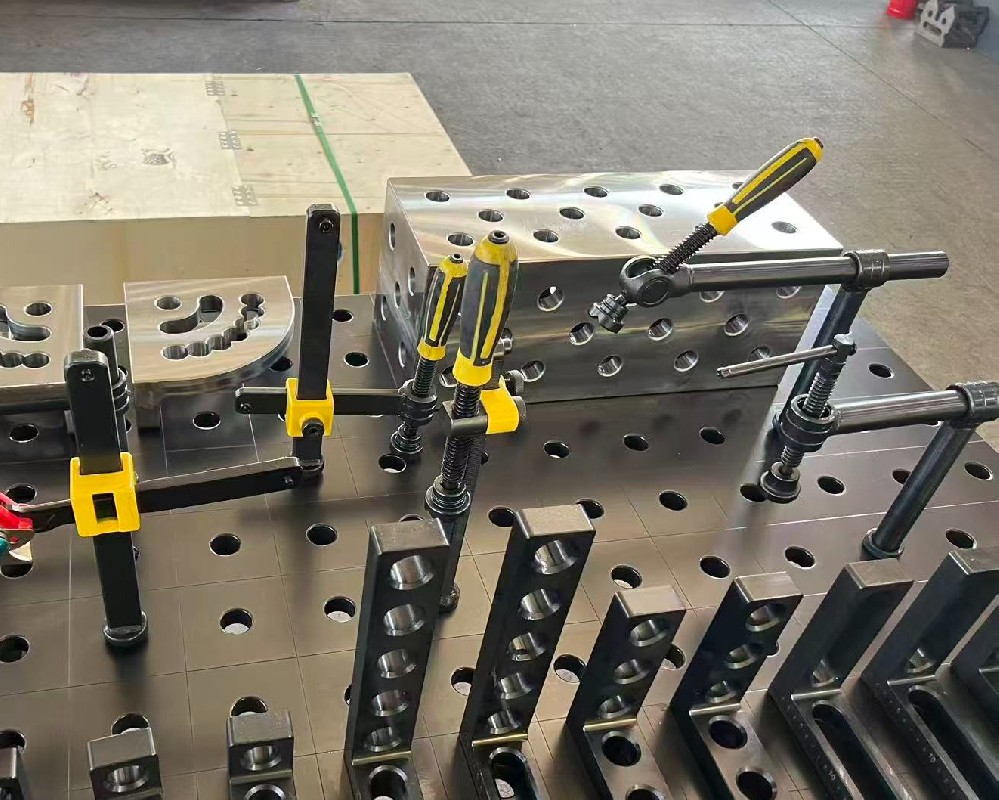
Mocowanie | dociska detal do blatu lub do kąta | zaciski, ściski, docisk z dźwignią, imadło, prasa prostująca |
Pozycjonowanie | wyznacza kąt i punkt bazowy | kątowniki przestrzenne, kątownik płaski, kątomierze, stopery, krążki dystansowe |
Rury i kołnierze | trzyma element obrotowy w osi | pryzmy, stożki centrujące, zaciski rurowe, płyty z pinami |
Trzpienie i łączniki | spina osprzęt z blatem | trzpienie szybkiego montażu, trzpienie magnetyczne, trzpienie łączące, tuleje redukcyjne |
Powierzchnia i porządek | zwiększa pole pracy | przedłużenia blatu, bloki wielofunkcyjne, kobyłki, uchwyty na palnik, mocowanie masy |
Pierwsze trzy grupy pracują nad detalem, czwarta jest warunkiem działania pozostałych, a piąta podnosi komfort. Warsztat, który kupi dwadzieścia dociskaczy i ani jednego kątownika, nadal będzie ustawiał kąt prosty kątomierzem i młotkiem.
Zaciski do stołu spawalniczego: który docisk do jakiego detalu?
Zacisk z klasyczną śrubą dociskową daje największą siłę i najlepiej trzyma grube elementy, ale każde przestawienie wymaga kilku obrotów pokrętła. Przy spawaniu seryjnym, gdzie ten sam detal wchodzi na stół kilkadziesiąt razy, traci się na tym kilka minut na sztukę. Docisk z dźwignią zamyka się jednym ruchem i zawsze z tą samą siłą, co przy powtarzalnej robocie jest ważniejsze od maksymalnego nacisku.
Osobnym typem jest docisk niskoprofilowy. Jego sens ujawnia się dopiero przy spoinach prowadzonych blisko mocowania: standardowy ścisk zasłania dostęp palnikowi i wymusza przerwanie ściegu, żeby przełożyć uchwyt. Niski profil pozwala przejechać spoinę jednym przejściem, co przy aluminium i nierdzewce ma bezpośredni wpływ na jakość lica.
Kiedy zacisk z regulowanym wysięgiem zastąpi dwa zwykłe?
Zacisk o stałym wysięgu działa dobrze, dopóki detal ma grubość zbliżoną do tej, pod którą element został zaprojektowany. Przy blachach od 3 do 20 mm na jednym stanowisku trzeba albo trzymać dwa rozmiary dociskaczy, albo podkładać dystanse, które same się przesuwają. Wersja z regulowanym wysięgiem obejmuje cały ten zakres i odsuwa punkt docisku od otworu, dzięki czemu trzyma też elementy, które nie leżą dokładnie nad siatką.
Przy zakupie liczy się jeszcze jedna rzecz, rzadko opisywana w kartach produktów: tolerancja trzpienia względem otworu. Zaciski do stołów spawalniczych z trzpieniem wykonanym z luzem rzędu kilku dziesiątych milimetra przy spoinie pracującej na skurcz dają przesunięcie, którego nie widać w trakcie spawania, a które ujawnia się po zdjęciu konstrukcji. Dlatego mieszanie osprzętu różnych producentów w jednym przyrządzie jest ryzykowne nawet przy zgodnej nominalnej średnicy otworu.
Kątowniki, winkle i stopery: jak zbudować powtarzalne bazowanie?
Trzy elementy wystarczają, żeby zamienić gładki blat w przyrząd montażowy. Kątownik przestrzenny wyznacza i podpiera kąt prosty jednocześnie w dwóch płaszczyznach, kątownik płaski daje kąt na płasko bez zabierania wysokości, a stoper tworzy punkt oporu, do którego dociska się detal zawsze w tym samym miejscu. Dwa stopery ustawione w jednej linii dają bazę liniową, trzy ustalają detal całkowicie.
Dobór tych elementów opiera się na kilku zasadach, które sprawdzają się niezależnie od producenta:
kątownik powinien być wyższy niż połowa wysokości spawanego elementu, inaczej podparcie wypada zbyt nisko i detal odchyla się górą
stoper krótki ustala pojedynczą krawędź, stoper długi od 300 do 500 mm prowadzi całą ściankę profilu i zapobiega skręceniu
stoper acentryczny domyka luz mimośrodem, co pozwala wprowadzić detal luźno i docisnąć go bez przestawiania bazy
krążki dystansowe utrzymują stały odstęp między elementami, na przykład szczelinę pod spoinę przy spawaniu doczołowym
kątomierz regulowany przejmuje robotę przy kątach innych niż 90 stopni, a bez niego skosy ustawia się na oko
Ten zestaw daje jeszcze jedną korzyść, o której rzadko się mówi: przyrząd zbudowany z elementów systemowych da się rozłożyć i odtworzyć miesiąc później w tym samym układzie, jeśli zapisze się numery otworów. Spawany szablon tego nie potrafi, bo po pierwszym użyciu sam się odkształca. W kątownikach montażowych i kątownikach płaskich liczy się obecność otworów przelotowych w obu ściankach, bo tylko wtedy element można zamocować w dowolnej orientacji, również pionowo na krawędzi blatu.
Pryzmy i stożki centrujące: jak ustawić rurę i kołnierz w osi?
Rura położona na płaskim blacie leży na linii stycznej i obraca się przy każdym dotknięciu palnika. Pryzma podpiera ją w dwóch punktach, ustalając oś bez docisku. Typowe średnice obsługiwane przez pryzmy systemowe mieszczą się w zakresie od około 58 do 160 mm, a wersje regulowane obejmują cały ten przedział jednym elementem.
Stożek centrujący pracuje inaczej: wchodzi w otwór rury lub w otwór kołnierza i bazuje element od środka. To jedyny sensowny sposób ustawienia kołnierza współosiowo z rurą bez trasowania. Przy seryjnym spawaniu kołnierzy używa się płyty montażowej z rozstawem otworów według normy przyłączeniowej i z pinami ustalającymi o średnicach rzędu 8, 10 i 16 mm, co od razu zadaje właściwy obrót otworów względem osi.
Jaką pryzmę wybrać do rury grubościennej?
Przy rurach o grubości ścianki powyżej 5 mm masa odcinka rośnie na tyle, że pryzma stała o małej podstawie zaczyna się przechylać razem z detalem. Wersje o szerszej stopie i mocowaniu na dwóch trzpieniach przenoszą moment bez odkształcenia, a przy rurach ciężkich dochodzi do tego konieczność podparcia obu końców, nie tylko strefy spoiny.
Pryzma regulowana wygrywa wszędzie tam, gdzie średnice zmieniają się między zleceniami, bo jeden element obsługuje cały zakres. Traci natomiast przy robocie seryjnej: każde przestawienie wymaga ponownego ustawienia rozstawu, a drobne różnice między kolejnymi sztukami przekładają się na niewspółosiowość. W serii lepiej pracują pryzmy stałe o średnicy dobranej do konkretnej rury.
Liczba sztuk rośnie przy tym szybciej, niż się zakłada. Odcinek prosty wymaga dwóch pryzm, połączenie teowe trzech, a montaż kolektora z kilkoma odnogami potrafi zająć cały blat. Dlatego pryzmy i podpory kupuje się parami, nie pojedynczo.
Zestaw startowy osprzętu dobrany pod typ roboty
Producenci sprzedają zestawy liczące od kilkunastu do kilkudziesięciu elementów, ale składy są projektowane uniwersalnie i rzadko pasują do profilu konkretnego warsztatu. Poniższe liczby wynikają z tego, co faktycznie trzeba trzymać jednocześnie przy typowych zleceniach.
Typ roboty | Minimum | Komfort |
Bramy i ogrodzenia z profili | 4 zaciski, 2 kątowniki, 4 stopery długie | 6 zacisków, 4 kątowniki, 6 stoperów, 2 przedłużenia blatu |
Balustrady i elementy drobne | 4 zaciski niskie, 2 kątowniki płaskie, 4 stopery krótkie | 8 zacisków, 4 kątowniki płaskie, 8 stoperów, 2 krążki dystansowe |
Ramy maszynowe z ceowników | 6 zacisków z wysięgiem, 4 kątowniki przestrzenne | 10 zacisków, 6 kątowników, prasa prostująca, bloki mocujące |
Konstrukcje rurowe i kołnierze | 4 pryzmy, 2 stożki centrujące, 4 zaciski rurowe | 6 pryzm, płyta kołnierzowa z pinami, ramię pionowe |
Blachy poniżej 3 mm | 6 zacisków niskich, 4 stopery, 2 krążki | 10 zacisków niskich, listwa dociskowa, podkładki miedziane |
Do każdego z tych zestawów dochodzą trzpienie, po jednym na element osprzętu plus kilka zapasowych. Pomijanie ich przy pierwszym zamówieniu to najczęstszy błąd, bo narzędzia i trzpienie mocujące bez wyjątku są warunkiem działania reszty.
Ostatnia sprawa to zużycie. Otwory zalewają się odpryskami, gwinty w dociskach zbierają zgorzelinę, a trzpienie z zaciskiem kulkowym tracą sprężystość po kilkuset cyklach. Tygodniowy przegląd sprowadza się do przedmuchania otworów, przejechania ich szczotką i naniesienia środka antyodpryskowego przed dłuższą serią. Dziesięć minut tej roboty utrzymuje luz mocowania w granicach, w których przyrząd nadal jest powtarzalny, i przedłuża życie osprzętu o lata.


 Zaloguj przez Facebooka
 Zaloguj przez Google