


Czym różni się system 16 od systemu 28 w stołach spawalniczych?
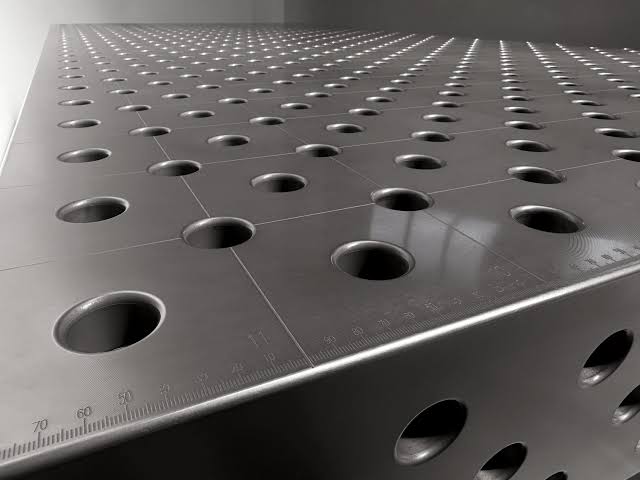
Numer w nazwie systemu to średnica otworu w blacie podana w milimetrach, a nie rozstaw otworów. To najczęstsza pomyłka w opisach sklepowych. Otwory 16 mm układają się zwykle w siatce 50x50 mm, otwory 28 mm w siatce 100x100 mm albo w układzie diagonalnym. Pomiędzy nimi istnieje jeszcze system 22, spotykany rzadziej i traktowany jako kompromis.
Większa średnica pociąga za sobą resztę konstrukcji. Grubszy trzpień potrzebuje głębszego oparcia, więc blat musi być grubszy, a grubszy blat podnosi nośność i masę własną stołu.
Parametr | System 16 | System 22 | System 28 |
Średnica otworu | 16 mm | 22 mm | 28 mm |
Siatka otworów | 50x50 mm | 100x100 mm | 100x100 mm lub diagonalna |
Promień fazy otworu | 2 mm | 2,5 mm | 3 mm |
Typowa grubość blatu | 11,5 do 13 mm | 17 do 19 mm | 24,5 do 27 mm |
Wysokość burty | 100 lub 150 mm | 150 lub 250 mm | 200 lub 300 mm |
Zalecana nośność całkowita | do 2000 kg | do 3000 kg | do 6000 kg |
Obciążenie na jedną nogę | do 1000 kg | do 1500 kg | do 2000 kg |
Blaty budżetowe z blachy 8 mm wycinanej laserowo zachowują nominalną średnicę otworu, ale mają zupełnie inną charakterystykę: obciążenie na nogę rzędu 250 kg i otwory bez kalibracji, czyli z luzem rosnącym po każdym demontażu osprzętu. Otwory frezowane i kalibrowane trzymają trzpień bez wyczuwalnego luzu, laserowe mają stożkowatość wynikającą z samej technologii cięcia.
Jaki detal utrzyma mocowanie w systemie 16?
Granica między systemami nie leży tam, gdzie ją zwykle stawiają opisy ofertowe, czyli w podziale na detale małe i duże. Decyduje sztywność mocowania wobec sił skurczowych spoiny. Stygnąca spoina ciągnie elementy do siebie z siłą liczoną w kilkuset kilogramach na centymetr przekroju, a ta siła działa na trzpień poprzecznie, nie wzdłuż osi.
Orientacyjny próg przy spawaniu stali konstrukcyjnej wypada w okolicach 8 do 10 mm grubości materiału i 200 do 300 kg masy detalu. Poniżej tych wartości trzpień 16 mm w kalibrowanym otworze trzyma pozycję bez mierzalnego odkształcenia. Powyżej zaczyna pracować: ramię dźwigni rośnie, docisk ustępuje, a konstrukcja po zdjęciu ze stołu okazuje się przekrzywiona o kilka milimetrów na metr. Przy ramach maszynowych z ceowników 100 albo bramach z profilu 80x80 system 28 przestaje być nadmiarem.
Dlaczego siatka 50x50 mm wygrywa przy drobnych detalach?
Przy spawaniu balustrad, uchwytów, wsporników i elementów poniżej 100 mm siatka 100x100 mm bywa zbyt rzadka. Punkt podparcia wypada obok miejsca, w którym jest potrzebny, i trzeba podkładać dystanse albo przesuwać cały detal. Siatka 50x50 mm daje cztery razy więcej punktów bazowych na tej samej powierzchni, co w robocie jednostkowej przekłada się bezpośrednio na czas ustawiania.
Dochodzi do tego masa oprzyrządowania. Kątownik przestrzenny systemu 28 waży kilkanaście kilogramów i przy dwudziestu przestawieniach w ciągu dnia obciąża spawacza fizycznie. Odpowiednik w systemie 16 obsługuje się jedną ręką. Przy drobnych konstrukcjach i częstych zmianach ustawienia liczy się to bardziej niż zapas nośności, którego nikt nie wykorzysta.
Ile kosztuje oprzyrządowanie do systemu 16 i do systemu 28?
To rachunek pomijany niemal we wszystkich poradnikach, a zwykle właśnie on przesądza o wyborze. Sam blat to jedna pozycja, osprzęt zbiera się przez dwa lata i potrafi przekroczyć cenę stołu. Elementy systemu 28 mają grubsze przekroje i więcej materiału, więc kosztują wyraźnie więcej od odpowiedników systemu 16, a ceny rosną nieproporcjonalnie do samej średnicy.
Realny zestaw startowy, bez którego stół jest tylko płytą z dziurami, zawiera:
cztery do sześciu zacisków mocujących, w tym co najmniej dwa z regulowanym wysięgiem do detali o różnej grubości
dwa kątowniki montażowe i jeden kątownik płaski do wyznaczania kąta prostego w trzech osiach
cztery do ośmiu stoperów, które tworzą powtarzalną linię bazową dla blach i profili
dwie pryzmy lub stożki centrujące, jeśli w warsztacie pojawiają się rury i kołnierze
osiem do dwunastu trzpieni szybkiego montażu, bo każdy element osprzętu potrzebuje własnego mocowania
środek antyodpryskowy i szczotka do otworów, inaczej odpryski zablokują siatkę po kilku tygodniach
Zsumowanie tych pozycji zmienia obraz. Przy stołach do rozmiaru 1500x1000 mm system 16 wychodzi taniej w całości, licząc blat razem z osprzętem, bo różnica w cenie elementów mocujących przewyższa oszczędność na samej płycie. Przy blatach 2400x1200 mm i większych proporcja się odwraca: skoro warsztat kupuje stół tej wielkości, spawa konstrukcje, przy których system 16 będzie trzeba uzupełniać dodatkowymi podparciami, a to kolejne pozycje w koszyku.
Blat azotowany, nośność i płaskość: co sprawdzić poza systemem otworów?
Średnica otworu to jeden z kilku parametrów, a nie całość specyfikacji. Blaty wykonuje się ze stali S355J2+N, w grubościach 8, 12, 15 i 25 mm, przy czym najgrubsze wersje mają dodatkowe żebrowanie co około 200 mm. Płaskość dobrego blatu utrzymuje się poniżej 0,5 mm na metrze długości i to ona decyduje, czy pomiary na stole są wiarygodne.
Azotowanie plazmowe zmienia zachowanie powierzchni wobec odprysków. Blat nieazotowany o twardości rdzenia w zakresie 165 do 220 HV przyjmuje odpryski trwale i po roku wymaga regularnego szlifowania. Powierzchnia azotowana osiąga nawet 900 HV, a odpryski zbijają się z niej szpachelką. Różnica w cenie zwraca się w warsztacie spawającym codziennie, natomiast przy kilku godzinach pracy w tygodniu bywa wydatkiem na zapas.
Osobna sprawa to sposób wykonania otworów, bo on nie wynika z systemu. Otwory wiercone i kalibrowane po obróbce mają walcową ścianę na całej głębokości i trzymają trzpień bez luzu także po setkach przestawień. Otwory wycinane laserowo w blachach 8 i 12 mm są z natury technologii lekko stożkowe, a przy blacie cieńszym niż średnica otworu trzpień opiera się praktycznie na krawędzi. W specyfikacji szuka się więc nie tylko liczby 16 albo 28, ale też informacji o kalibracji i o tolerancji średnicy.
Stoły z otworami 16 i 28 w jednym blacie: kiedy to pułapka?
Na rynku wtórnym i w ofertach producentów lokalnych pojawiają się blaty dwusystemowe, najczęściej o grubości 12 mm, z obiema siatkami otworów naraz. Pomysł wygląda atrakcyjnie, bo wydaje się znosić konieczność wyboru. W praktyce obciąża blat dwukrotnie większą liczbą otworów, co obniża sztywność właśnie tam, gdzie jest potrzebna, a przy grubości 12 mm otwór 28 mm nie ma wystarczającej głębokości oparcia dla trzpienia.
Drugi problem to kalibracja. Takie blaty rzadko mają otwory frezowane w obu rozmiarach, więc osprzęt markowy wchodzi z luzem albo nie wchodzi wcale. Rozwiązaniem bliższym sensu jest płyta adaptacyjna przykręcana do blatu podstawowego, która przenosi inną siatkę na wydzielony fragment powierzchni i nie osłabia konstrukcji nośnej.
Który system otworów wybrać do swojego warsztatu?
Reguła, która sprawdza się w większości zakładów: jeśli dominują konstrukcje z profili do 60x60 mm i blach do 8 mm, a detale waży się w dziesiątkach kilogramów, system D16 obsłuży całą robotę taniej i szybciej. Jeśli w warsztacie leżą ceowniki, rury grubościenne i ramy przekraczające 300 kg, system D28 jest wyborem na następne dziesięć lat.
Przed podjęciem decyzji pomaga rozdzielenie tego, co da się poprawić później, od tego, co zostaje na stałe:
nogi, kółka i regulowane stopki wymienia się w godzinę, więc nie muszą przesądzać o zakupie
blat azotowany można dokupić jako drugą płytę i używać wymiennie z nieazotowaną
osprzęt uzupełnia się stopniowo, zestaw startowy nie musi być kompletny od pierwszego dnia
siatka otworów i ich średnica zostają nieodwracalnie, razem z całym osprzętem kupionym pod nie
przy blatach cieńszych niż 12 mm wybór systemu 28 traci sens, bo brakuje głębokości oparcia
Dlatego przy wątpliwościach liczy się nie bieżące zlecenie, a najcięższa konstrukcja, która realnie pojawi się w warsztacie w ciągu kilku lat. Jeśli taka ocena wypada granicznie, system 22 pozostaje opcją, choć dostępność oprzyrządowania do niego w Polsce jest wyraźnie węższa i trzeba to uwzględnić w planie zakupów.


 Zaloguj przez Facebooka
 Zaloguj przez Google